重庆注塑加工中模具试模对汽摩配件精度的关键影响分析
在重庆汽摩配件制造领域,注塑成型工艺的稳定性往往决定着一款产品能否从图纸走向量产。作为从业近二十年的技术团队,我们深知模具试模不是简单的“开机打样”,而是对模具结构、材料特性与设备参数的一次系统性校验。尤其是对几何精度要求苛刻的汽摩配件,一次成功的试模,能规避后期80%以上的批量质量风险。
试模参数对塑胶产品精度的直接干预
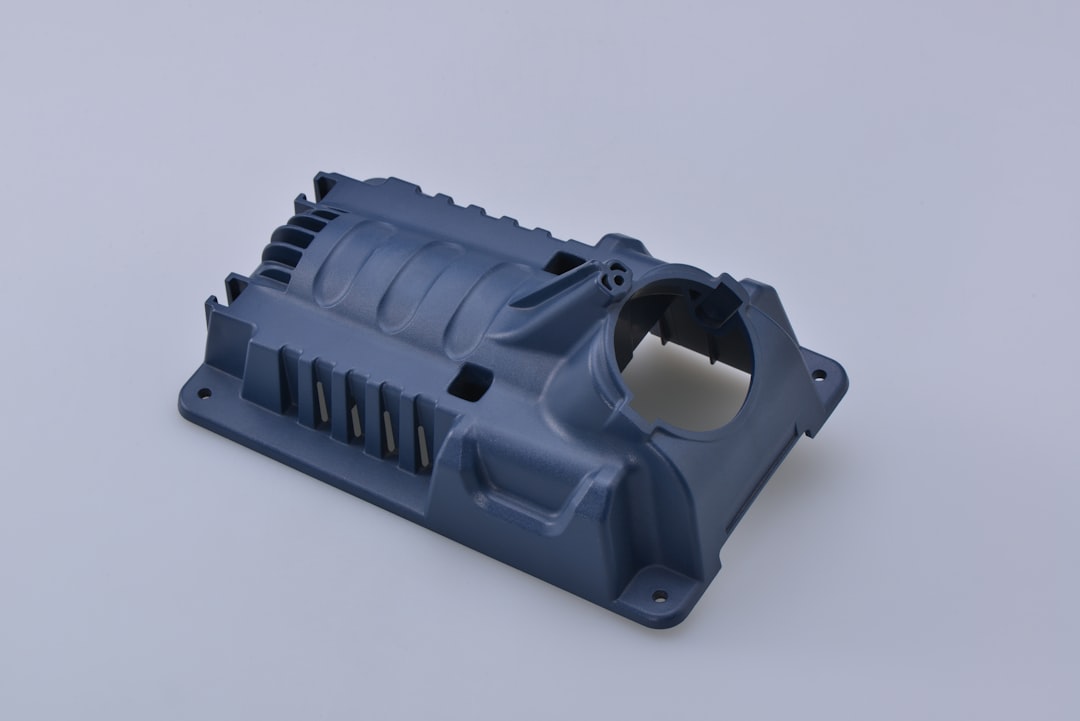
以我们常处理的汽车连接器外壳为例,其壁厚公差需控制在±0.05mm以内。在注塑成型过程中,模温机的设定值(通常建议PP料控制在40-60℃,ABS料则需60-80℃)会直接影响塑胶产品结晶度与收缩率。若试模阶段未将保压压力分段优化——例如将第一段保压设定为填充压力的80%,第二段降至60%——产品翘曲变形量可能瞬间超标0.12mm以上。
此外,注塑加工中的注射速度曲线同样关键。对于深腔类汽摩灯壳,我们常采用“慢-快-慢”的三段式填充:首段低速(15mm/s)建立熔体前沿,中段高速(45mm/s)快速充填避免冷料痕,末段减速(10mm/s)以降低内应力。这些数据并非凭空而来,正是通过多轮模具试模的曲线比对才得以固化。
试模阶段的三大核心监控项
- 压力峰值监控:通过模腔压力传感器记录实际峰值,对比模流分析值偏差应小于5%,否则需调整注塑机锁模力或浇口尺寸。
- 尺寸稳定性抽检:连续试模20模,每5模进行一次三坐标测量,重点监控安装孔距及卡扣位形变趋势。
- 外观缺陷图谱:对浇口附近及熔接线区域做30倍放大拍照,记录气痕、银纹的演变规律。
很多老师傅会忽略一个细节:试模后的模具试模报告必须包含“保压切换点”的实际位置。我们遇到过某转向灯支架,当切换点从95%行程提前至91%时,缩水指数从0.8%骤降至0.3%——这种微观差异,只有靠严谨的试模记录才能捕捉。
常见偏差与现场处置逻辑
试模中常见的飞边问题,未必是锁模力不足。曾有一副汽配齿轮箱模具,在1200T注塑机上试模时出现局部飞边,排查后发现是动模侧冷却水道布置不均导致热膨胀差异。此时单纯增压只会加剧模具磨损,正确做法是调整模温分布,将温差控制在3℃以内。另一类高频问题是顶白,尤其发生在加强筋根部,通常通过降低顶出速度(从50mm/s降至20mm/s)并增加顶出延时2秒来缓解。
需要强调的是,塑胶产品的收缩率并非恒定值。即便同一副模具,在不同批次原料(如玻纤含量波动0.5%)下,试模尺寸也会出现0.02-0.04mm的漂移。因此我们的工艺规范要求:每批原料进厂后,必须用标准试模样板进行比对试模,而非直接套用历史参数。
在重庆顺工巧,我们坚持“三次试模验证法”:首轮验证模具动作与顶出平衡,二轮固化注塑成型工艺窗口,三轮进行小批量尺寸CPK分析(要求≥1.33)。只有三轮全部通过,模具才能转入量产车间。这种略带“笨拙”的严谨,恰是汽摩配件高精度要求的底线保障。
诚然,试模会增加前期时间成本,但它换来的是量产时的低废品率与高设备稼动率。对于追求极致精度的汽摩配件而言,模具试模不是一道可选工序,而是通往稳定注塑加工质量的必经关卡。每一次参数微调、每一组数据记录,都在为后续千百万次重复注塑建立可靠的行为基准。