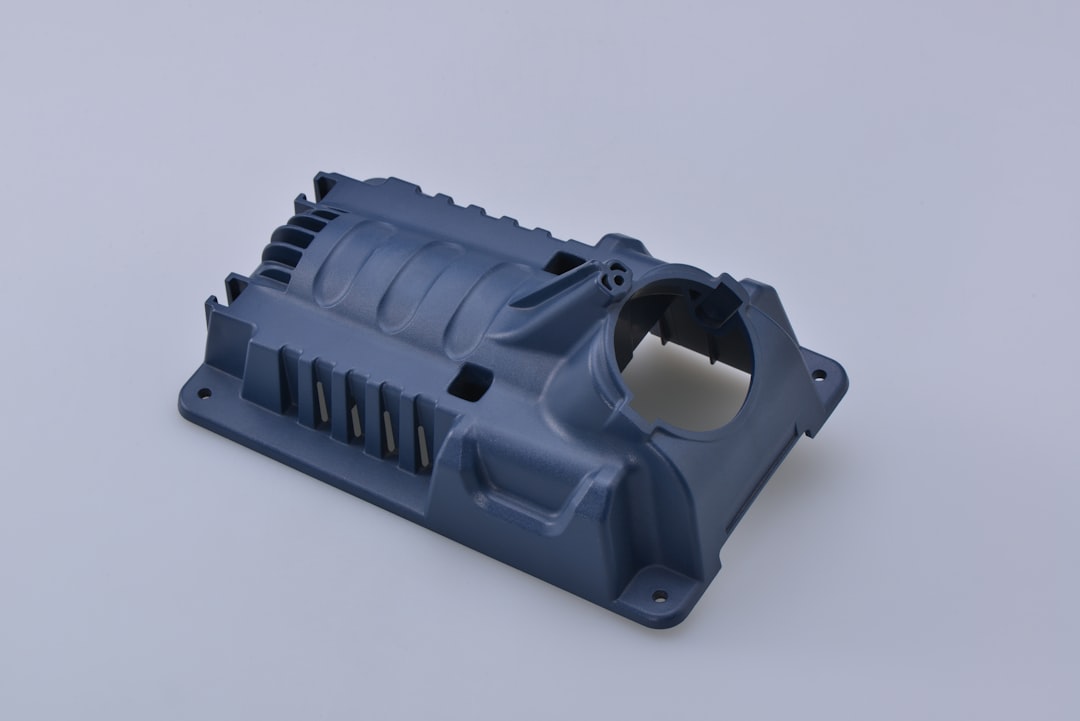
重庆顺工巧精密注塑成型加工技术要点及汽摩配件应用分析
汽摩配件的精密程度,往往直接决定整车性能与安全冗余。在重庆这个摩托车与汽车产业双轮驱动的制造业重镇,注塑成型工艺早已不是简单的“熔料—充填—冷却”三步曲。重庆顺工巧精密模具有限公司深耕这一领域多年,深知每一件塑胶产品背后,都是对材料流变学、模具热平衡与成型节拍的综合考量。
然而,实际生产中最棘手的往往不是“能不能做出来”,而是“能不能稳定地批量做出来”。很多客户带着图纸找来时,最担心的问题集中在三处:缩水导致的尺寸漂移、熔接痕带来的强度隐患,以及批量生产中的批次一致性波动。这些问题,根源往往不在注塑机台,而在模具设计与试模阶段埋下的伏笔。
模具试模:从“能用”到“好用”的关键一跃
模具试模绝非简单的“装模—射胶—看件”。在顺工巧的车间里,试模被拆解为“料温梯度验证”与“保压曲线标定”两个硬性环节。我们曾遇到过一套汽摩接插件模具,首轮试模的塑胶产品外观完美,但装配时卡扣断裂。最终排查发现,是保压切换点晚了0.3秒,导致分子取向过度集中在浇口附近。这种问题,不通过分阶段试模数据采集,光靠老师傅“手感”是极难定位的。
正因为如此,我们坚持在模具试模阶段引入模腔压力传感器与短射法验证,将每一段充填时间、每一档保压压力都记录在案。尤其是针对玻纤增强尼龙这类高收缩率材料,模具试模时的模温控制精度必须达到±2℃,否则玻纤取向紊乱会让产品翘曲度直接超标三倍以上。

注塑成型参数窗口:窄而稳比快而宽更重要
很多同行追求“宽工艺窗口”来降低操作难度,但在汽摩配件领域,我们反而刻意收窄参数窗口。为什么?因为汽摩塑胶产品长期处于振动、高低温交变环境中,对内部应力分布极其敏感。以我们为某摩托车主机厂配套的节气门体为例,最佳注塑成型熔体温度区间仅允许±5℃浮动,射出速度分四段递减,从第一段的65mm/s逐步降至末段的18mm/s。这种看似“苛刻”的设定,换来的是产品内应力分布均匀,在-30℃到80℃的热循环测试中,变形量控制在0.05mm以内。
当然,注塑加工的稳定性不仅依赖参数设定,更依赖周边辅机的一致性。顺工巧在车间内对料斗干燥机实施露点监控,确保PA66材料含水率始终低于0.2%。在这一细节上,我们吃过亏——曾有一批订单因雨季空气湿度突变,导致塑胶产品表面出现银纹,整批报废。
- 模温控制:采用双回路模温机,动定模独立控温,温差控制在3℃内
- 周期优化:通过随形冷却水道设计,将某汽摩支架的冷却时间从38秒压缩至27秒
- 品质追溯:每模产品激光打码,关联注塑成型机台的实时参数曲线
汽摩配件应用中的实际对策
以汽车线束固定支架为例,这类塑胶产品壁厚差异大,最薄处仅0.8mm,最厚处达4.5mm。若直接采用常规注塑加工,厚壁区域极易产生缩孔。我们的对策是在模具试模阶段就引入“局部急冷急热”技术,针对厚壁区域单独布置加热棒,在充填瞬间将局部模温从60℃迅速拉升至120℃,保压结束后再急速冷却。这一方法让缩孔不良率从最初的12%直降至0.8%以下。
对于摩托车灯具类外观件,则要平衡“高光免喷涂”与“耐候抗UV”两个矛盾点。我们通常建议客户选用PMMA/ASA合金,注塑成型时采用高模温(80℃)慢速充填,配合氮气辅助脱模,既保证镜面效果,又避免脱模顶白。这类经验,很难从课本上学到,都是一个个报废模次堆出来的。
实践层面,给同行或采购方的建议是:别把模具试模当成“走流程”,而应视为产品开发成本的一部分。最好在报价阶段就预留出至少三轮试模的预算与时间。同时,要求注塑加工厂提供每轮试模的完整数据报告,而非只给一个“合格”结论。数据越透明,后期量产风险越可控。
重庆顺工巧精密模具有限公司始终相信,注塑成型是“七分模具、三分机台、十分数据”的精细活。在汽摩配件轻量化、集成化的大趋势下,我们持续优化模具试模方法论,深耕各类工程塑料的成型特性。未来,我们希望与更多主机厂及一级供应商携手,将每一件塑胶产品都做成经得起路试与时间考验的可靠部件。如果您正面临注塑加工上的疑难杂症,欢迎带着图纸和问题来我们车间聊聊——技术细节,当面拆解才过瘾。