重庆精密注塑加工在汽摩配件领域的技术应用与质量管控
在汽摩配件领域,精密注塑加工的成败往往取决于对“微观缺陷”的零容忍态度。重庆顺工巧精密模具有限公司深耕行业多年,深知一套模具的试模周期、一个塑胶产品的壁厚均匀性,都会直接决定终端部件的装配精度与使用寿命。今天,我们从技术落地角度,聊聊注塑成型在汽摩配件中的关键控制点。
一、模具试模:从“能出产品”到“稳定出产品”
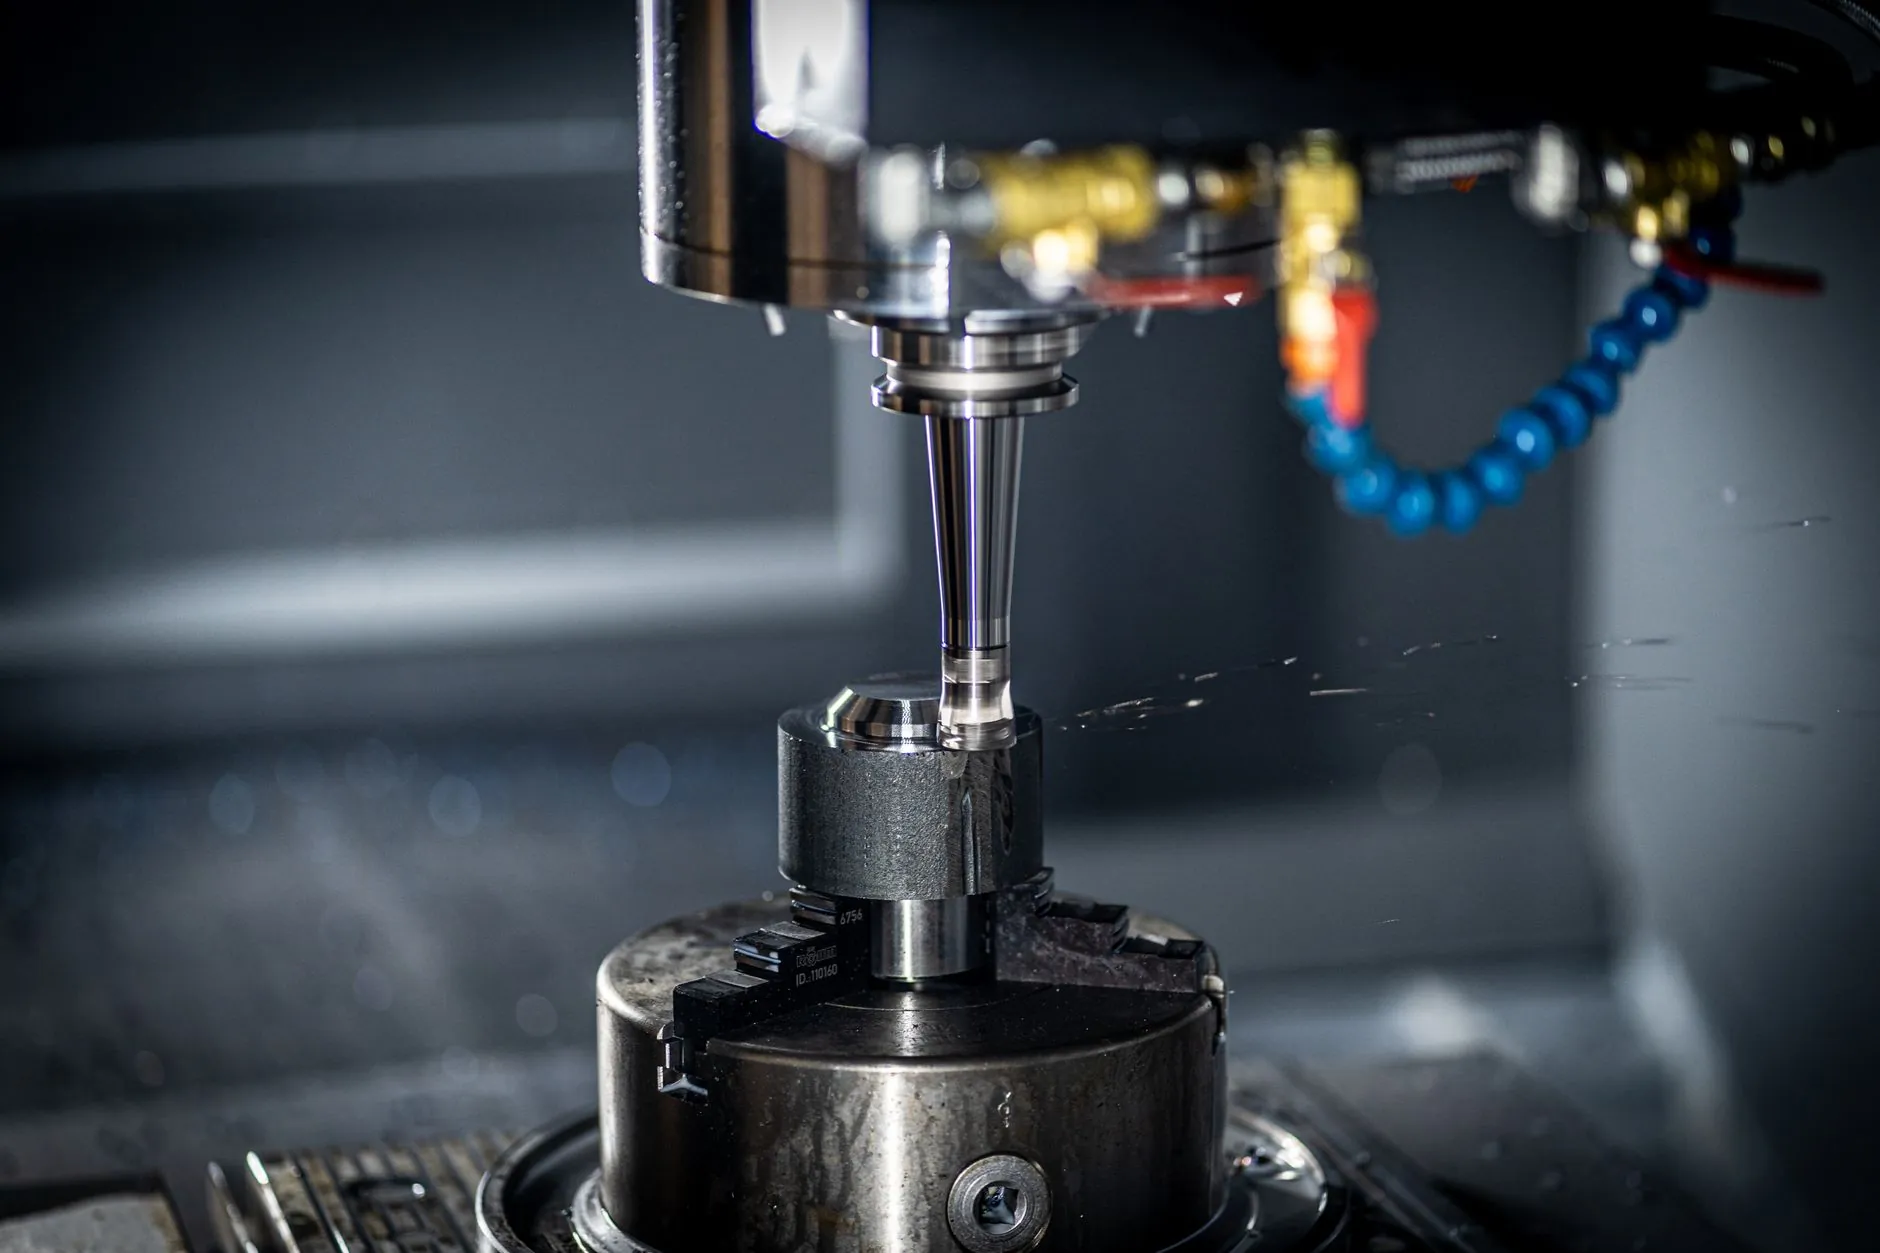
很多同行把试模理解为“打样”,但真正的模具试模是数据采集过程。我们会在试模阶段记录**熔体温度、模温、注射压力、保压切换点**等12项参数,并通过模流分析软件预判缩痕与翘曲风险。尤其在汽摩接插件外壳、传感器支架这类薄壁结构件上,试模时若发现填充末端压力衰减超过15%,就必须调整浇口位置或流道尺寸——这一步省不得,否则量产时会出现批量性飞边或短射。
关键参数窗口(以PA66+30%GF为例)
- 模温:80-100℃(低于80℃表面浮纤明显)
- 注射速度:采用多级变速,先慢后快再减速
- 保压压力:注射压力的60%-70%,保压时间按壁厚2s/mm计算
二、塑胶产品的尺寸稳定性:温度与结晶度的博弈
汽摩配件长期处于-30℃至120℃的温差环境,这对塑胶产品的蠕变特性提出严苛要求。我们在注塑加工中,会针对PBT、PPS等结晶性材料,强制使用**模温机**将模具温度控制在材料热变形温度的70%左右。举个实例:为某摩托车厂生产的节气门位置传感器壳体,原先产品在85℃环境下尺寸漂移达到0.08mm,经调整模温与冷却水道布局后,漂移量压缩至0.02mm以内,顺利通过主机厂300小时耐久测试。
另一个容易忽略的点是**内应力释放**。汽摩结构件若在注塑成型后未进行退火处理,装配后半年内可能产生应力开裂。我们会对壁厚大于3mm的塑胶产品增加120℃、2小时的去应力工序,这虽然增加能耗,但换来的是客户零客诉。
三、注塑加工的批量化一致性:SPC与防错设计
年产百万件汽摩配件,拼的不是单件精度,而是CPK值。我们的注塑车间每2小时抽检一次关键尺寸,使用三坐标测量仪配合SPC系统实时监控。当CPK低于1.33时,立即触发模具试模复查流程,而不是靠人工目检。
- 防错模具设计:在模具上增加传感器,检测顶出是否到位,避免压模。
- 原料干燥监控:对PA、PC等吸湿材料,露点仪实时监测,确保含水率低于0.02%。
- 自动化去毛刺:采用冷冻修边工艺,替代人工刮削,保证一致性。
四、案例:重型卡车线束支架的降本实践
2023年,某商用车客户找到我们,原方案采用金属支架,单件成本28元且重量达460g。我们重新设计为玻纤增强PP塑胶产品,通过气体辅助注塑成型技术,在保证抗弯强度的同时将壁厚从4.5mm减至2.8mm。最终单件成本降至11.5元,重量减轻62%,并通过了振动台架试验(频率10-500Hz,加速度3g,历时48小时)。这个案例说明,注塑加工的价值不只是“做出零件”,而是重新定义零件的制造逻辑。
五、结语:精度是设计出来的,不是检出来的
在重庆顺工巧,我们始终认为,每一次注塑成型的成功,都源于前期对模具试模数据的敬畏,以及对塑胶产品物理特性的深刻理解。汽摩配件的可靠性,就藏在这些看似琐碎的工艺参数里。如果您正在为复杂塑胶部件寻找稳定供应商,欢迎探讨技术细节——我们相信,好的合作是从讨论模具冷却水道开始的。
