汽摩配件塑胶产品注塑加工常见缺陷分析及模具试模调整方案
汽摩配件对塑胶产品的尺寸精度、耐候性与结构强度要求极为苛刻,注塑成型过程中的任何细微偏差都可能在装车后放大为异响、卡滞甚至断裂。作为常年与模具打交道的技术团队,我们深知模具试模阶段是暴露问题、修正参数的最佳窗口期。本文将结合重庆顺工巧精密模具有限公司实际生产中的案例,剖析常见缺陷的根因,并给出可落地的调整方案。
一、典型缺陷的工艺参数定位
在注塑加工现场,汽摩配件最常见的缺陷集中在缩痕、飞边、困气与熔接痕四类。以某车型空调出风口叶片为例,缩痕多源于保压压力不足(设定值低于60MPa)或保压时间过短(<2s),导致材料收缩补偿不够;而飞边则往往与锁模力裕量不足(实际锁模力仅为额定值的75%)、或分型面磨损有关。处理这类问题时,我们习惯先看模温机实际显示值——若模温波动超过±3℃,优先排查冷却水道是否结垢堵塞,而非急于调整注射速度。
二、模具试模调整的五个关键动作
针对塑胶产品的缺陷,模具试模调整不应盲目改参数,而应遵循“由模到机”的顺序。具体步骤如下:
- 第一步:检查模具排气系统。若分型面排气槽深度小于0.02mm,高速填充时极易困气烧焦,此时应优先加深排气槽至0.03~0.05mm,而非调慢注射速度。
- 第二:校准料筒温度分布。汽摩尼龙加玻纤材料(如PA66+GF30)熔融温度窗口窄,实际料温偏差超过±5℃就会导致流动性剧变,建议使用红外测温枪实测喷嘴熔体温度。
- 第三:分段注射曲线优化。将注射行程分为3段:低速过浇口(20%~30%速度)→中速填充主体(60%~70%)→高速补缩(40%左右),可有效降低内应力。
- 第四:保压切换位置前移。若产品近浇口处有光泽差异,试着将V/P切换点提前5~8mm,利用残余压力自然压实。
- 第五:模温分区域独立控制。对于长条状饰条,动模侧温度应比定模侧低10~15℃,以减少翘曲变形。
三、容易忽略的隐性影响因素
很多工程师在注塑成型异常时只盯着机台参数,却忽略了料斗除湿干燥效果。汽摩配件常用PC/ABS合金,若露点温度高于-30℃,材料含水率会超过0.05%,制品表面必然出现银丝纹。另外,回料比例超过20%时,熔体流动速率(MFR)会漂移,导致批次间尺寸不稳定。我们建议每次试模前用熔体流动速率仪复测原料,确保MFR偏差在±2g/10min以内。
还有一个细节值得注意:模具试模时使用的脱模剂类型。硅系脱模剂在高温下会分解出低分子物质,附着在型腔表面形成油膜,直接影响后续喷漆附着力。若产品需电镀或涂装,务必改用硬脂酸锌类粉体脱模剂,并控制喷涂量。
四、常见问题速查与对策
- 制品顶出变形:检查顶针布局是否对称,顶出速度是否过快(建议<30mm/s),必要时增加顶出面积或改用斜顶结构。
- 浇口处发白:多为剪切过热引起,降低通过浇口的注射速率,同时增大冷料井深度至1.5倍螺杆直径。
- 尺寸偏大偏小:若收缩率设定错误(例如PA66实际收缩率1.8%~2.2%,而非默认1.5%),应修正模仁尺寸,而非单纯调整保压。
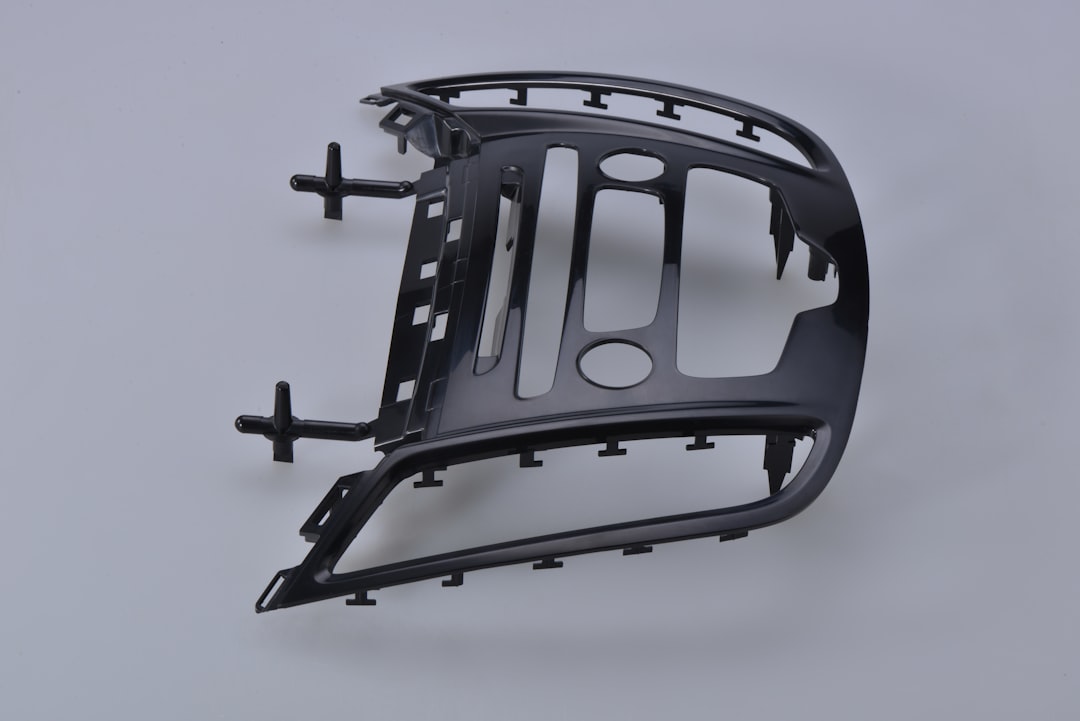
在重庆顺工巧,我们坚持每次试模后记录至少12组工艺数据(含模温、料温、压力曲线、时间节点),并保留首件与末件进行三坐标检测比对。因为汽摩配件的注塑成型不是孤立工序,后续的焊接、装配公差都依赖于前端的稳定输出。当缺陷反复出现时,不妨回到模具基础加工精度上找原因——比如分型面贴合度是否达到0.02mm以内,流道抛光是否达到镜面级。
说到底,模具试模的价值在于用系统的排查逻辑替代“拍脑袋调机”。掌握上述调整思路,多数塑胶产品缺陷都能在3轮试模内收敛。若您在汽摩配件注塑加工中遇到棘手的成型难题,欢迎与我们技术团队交流现场数据,共同制定针对性优化方案。