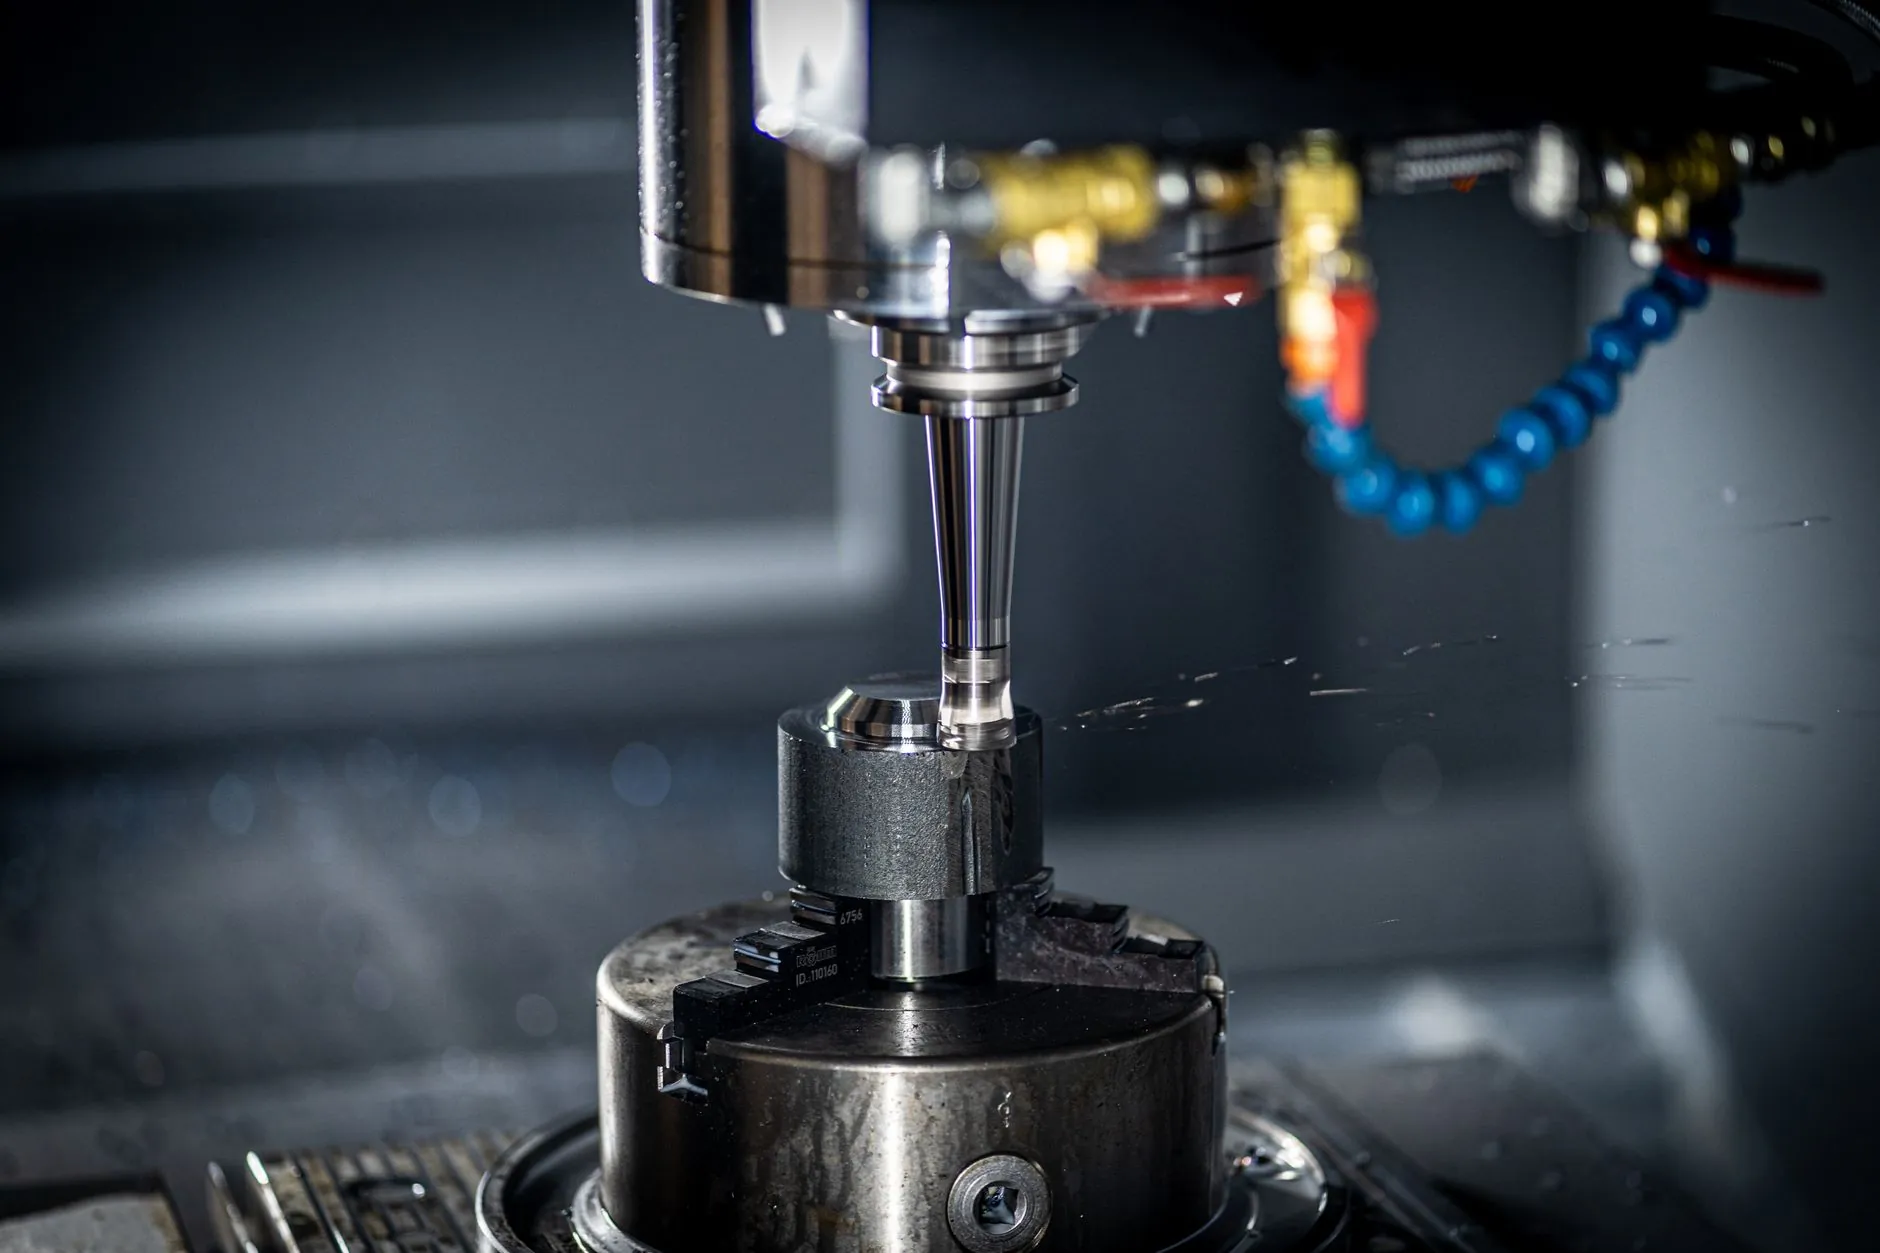
重庆注塑模具试模环节中常见缺陷及工艺调整方案
注塑模具试模,说白了就是一场对模具设计、机台参数和材料特性的三方“会审”。很多塑胶产品在图纸上看着完美,一旦上了注塑机,短射、飞边、翘曲这些问题就全冒出来了。试模环节如果只图“能打出产品”就草草收场,那后期量产时的良率、周期和模具寿命都会埋下隐患。今天就从试模现场最常见的缺陷入手,聊聊工艺调整的具体逻辑。
短射与充填不足:先别急着加压
短射,也就是塑胶没打满,是试模时出现频率最高的缺陷。多数人第一反应是加大注塑压力或提高料温,但这样往往治标不治本。我见过不少案例,问题其实出在浇口尺寸偏小或排气槽深度不够上。当熔体前沿在型腔末端因气体阻滞而减速凝固时,单纯加压只会让内应力飙升,甚至把模具撑出飞边。
正确的排查顺序应该是:先查排气,再调注射速度,最后才动压力。具体操作上,可以分三段设定注射速度——慢速过浇口,中速充填主体,末端减速防止喷射。如果排气槽深度在0.02mm到0.03mm之间仍出现困气,就得考虑在分型面或镶件处增设排气钢了。另外,料温的调整幅度建议每次控制在5℃以内,避免材料降解发黄。
飞边与披锋:锁模力不是越大越好
飞边是试模中另一大顽疾,尤其当产品投影面积较大时。很多师傅习惯性把锁模力拉到上限,结果模具分型面受压过大,反而导致模板微量变形,飞边从局部转移到了另一侧。实际上,飞边的根源往往在合模精度与成型压力的平衡上。
处理思路分两步走:一是检查模具分型面的贴合度,用红丹或复写纸压印确认接触点分布,若发现局部亮斑,需钳工研修;二是优化保压曲线,把保压压力降到实际需要值的110%左右,同时缩短保压时间,让产品在浇口凝固前完成补缩即可。对于PA或POM这类低粘度材料,还要留意机台锁模机构的平行度误差是否超过0.05mm/m。
翘曲变形与尺寸不稳:冷却系统是关键
试模时产品顶出后翘曲,很多人会归咎于材料收缩率。但根据我们重庆顺工巧精密模具有限公司的经验,超过六成的翘曲问题源于模具冷却不均。型芯侧与型腔侧的冷却水道距离型腔表面不一致,或是水道内水垢沉积导致流量失衡,都会让产品两侧收缩速率产生差异。
调整工艺时,可以尝试将模温机的水温设定为材料推荐值的中间偏上区间,比如ABS材料控制在60℃-70℃,同时把冷却时间延长2-3秒观察变化。如果翘曲方向固定,则优先调整对应区域的局部冷却水流量,而不是全局降温。对于玻纤增强材料,还要注意熔接线区域的收缩率波动,必要时在浇口对面增加溢料槽。
表面缺陷:银纹与烧焦的工艺陷阱
银纹(料花)和烧焦是试模中让人头疼的表面问题。银纹通常意味着材料含水率超标或料筒内存在降解气体,而烧焦则多为困气导致的绝热压缩。这里有个容易忽略的细节:背压设定过低会让螺杆回抽时卷入空气,这些气体随熔体进入型腔后,就会在表面形成银色条纹。
建议将背压调整到5-8MPa,并增加一段排气(螺杆松退2-3mm)。若烧焦位置固定出现在某个镶件角落,不要盲目降低注射速度,先检查该处排气槽是否被脱模剂堵塞。另外,料筒清理时务必用专用洗机料,避免残留的PP或PE与高温PC发生交联反应。
试模记录与数据固化
试模不只是“打几模看看”,每一模的工艺参数、缺陷照片、材料批号都要记录在案。建议使用标准试模记录表,至少包含:料温、模温、注射压力、保压压力、冷却时间、背压、螺杆转速这七项核心数据。当产品尺寸或外观出现波动时,这些记录能快速帮你定位是材料批次变化还是模具磨损所致。
最后提醒一点:试模合格的标准不是“能出产品”,而是连续生产30模以上,尺寸公差稳定在图纸要求的80%以内,且无外观缺陷。
注塑成型是一个系统性的平衡过程,模具试模中的每一个缺陷都是模具设计与工艺参数共同作用的结果。只有把试模当作一次严谨的工程验证,而不是赶交期的“闯关游戏”,塑胶产品才能真正实现从样品到量产的平稳过渡。希望这些来自注塑加工一线的调整思路,能为您在重庆顺工巧精密模具有限公司的实际工作中提供些许参考。