塑胶产品量产前必知:注塑加工工艺与模具试模的配合要点
日期:2026-10-14
标签:注塑成型,模具试模,塑胶产品,注塑加工
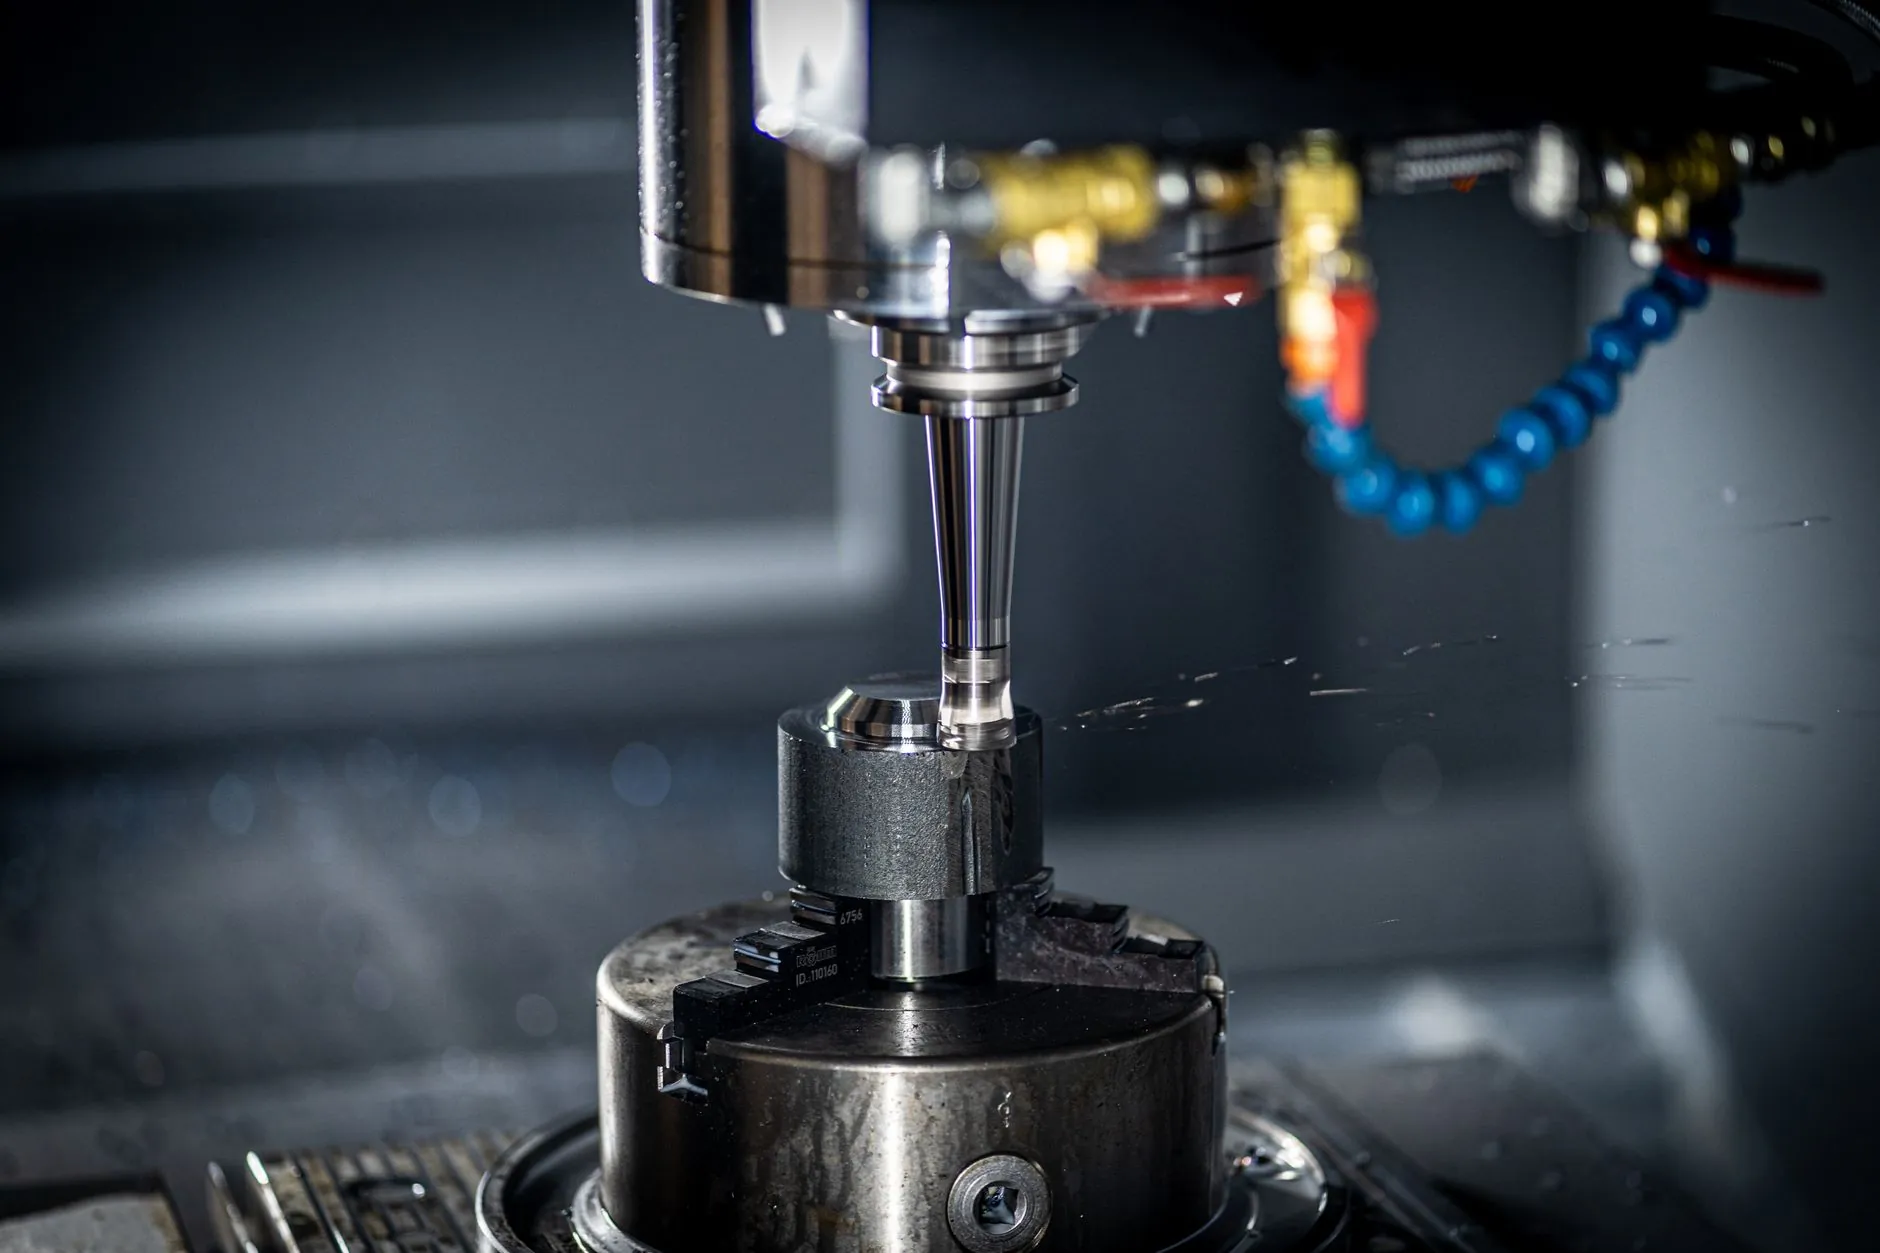
很多注塑车间都遇到过这样的场景:模具明明在试模时打得完美,一到量产就出现缩水、飞边甚至顶白。问题往往不在单一环节,而在于注塑成型工艺与模具试模阶段的配合没有打通。对于塑胶产品来说,试模不是走个过场,而是量产稳定性的前置验证。
试模打得好,量产却翻车?
行业内有个普遍现象:试模时用低速低压慢慢调,产品外观过得去就算通过。但实际注塑加工中,为了匹配订单节拍,周期被压缩、保压被缩短,熔体在模腔内的流动状态完全变了。这时候模具的浇口尺寸、冷却水路排布是否经得起推敲,才会真正暴露出来。
工艺与模具配合的三个核心技术点
要让塑胶产品在量产中保持一致性,试模阶段必须把下面三件事做扎实:
- 浇口冻结与保压曲线匹配:试模时记录浇口封闭时间,量产时保压切换点应与之对应。否则产品重量波动可能超过±0.5%。
- 冷却水路的实际温差:模具温度分布不均,直接导致收缩率差异。建议试模时用模温仪多点测量,动定模温差控制在5℃以内。
- 顶出系统的平衡验证:薄壁产品尤其要注意,试模时用低速顶出观察是否有局部应力发白,量产高速顶出时这个缺陷会放大。
试模到量产的参数迁移方法
科学的做法是:试模阶段就按量产机台、量产周期来设定参数,而不是先找一个“能打出样品”的宽松窗口。具体可以分三步走:
- 用模流分析数据预判填充末端位置,试模时用短射法验证。
- 记录从注射到保压的完整曲线,量产时以此为基准,允许的偏差范围提前约定。
- 连续打样至少50模,取后30模做尺寸和重量CPK评估,而不是只看前几模。
重庆顺工巧精密模具在配合客户试模时,通常会要求提供量产机台的螺杆参数,提前做匹配计算。这一步做到位,后续注塑加工的调机时间能缩短30%以上。
从试模到量产的衔接趋势
现在越来越多企业开始把模具试模数据直接导入MES系统,形成每个模具的“工艺指纹”。量产时一旦出现波动,系统自动比对试模基准,快速定位是材料批次问题还是模具磨损。这种数字化衔接方式,正在让塑胶产品的量产良率从92%向97%靠拢。
说到底,试模不是模具验收的终点,而是量产工艺的起点。把配合要点前置,比量产后反复修模要划算得多。