重庆顺工巧精密注塑加工在汽摩配件领域的应用优势解析
在汽摩配件行业,塑胶件的品质往往决定整机的NVH表现与耐久寿命。重庆顺工巧精密模具有限公司深耕精密注塑加工十余年,尤其在汽摩配件的复杂结构件、功能件领域积累了大量实战经验。我们的优势不单在于设备吨位,更在于对模具试模环节的极致把控——从材料收缩率补偿到冷却系统优化,每一套模具都要经过至少三轮试模数据比对,才允许进入量产阶段。
精密注塑成型的核心工艺参数控制
汽摩配件对尺寸公差的要求通常达到±0.05mm,这对注塑成型过程中的温度、压力、速度三大要素提出严苛要求。我们采用全电动注塑机配合模温机联动控制,将熔体温度波动控制在±3℃以内。以常见的PA66+GF30材质齿轮箱壳体为例,我们通过模流分析软件预先模拟填充末端压力,将保压压力设定为注射压力的75%-80%,确保玻纤取向均匀,减少翘曲变形。
对于薄壁深腔类塑胶产品,如车灯反射镜支架,我们采用多级注射速度曲线:初始段低速爬坡(25mm/s)防止喷射痕,中间段高速填充(60mm/s)保证型腔压力均匀,末段减速缓冲(15mm/s)避免飞边。这种分阶段控制策略,使产品良率从行业平均的82%提升至96%以上。
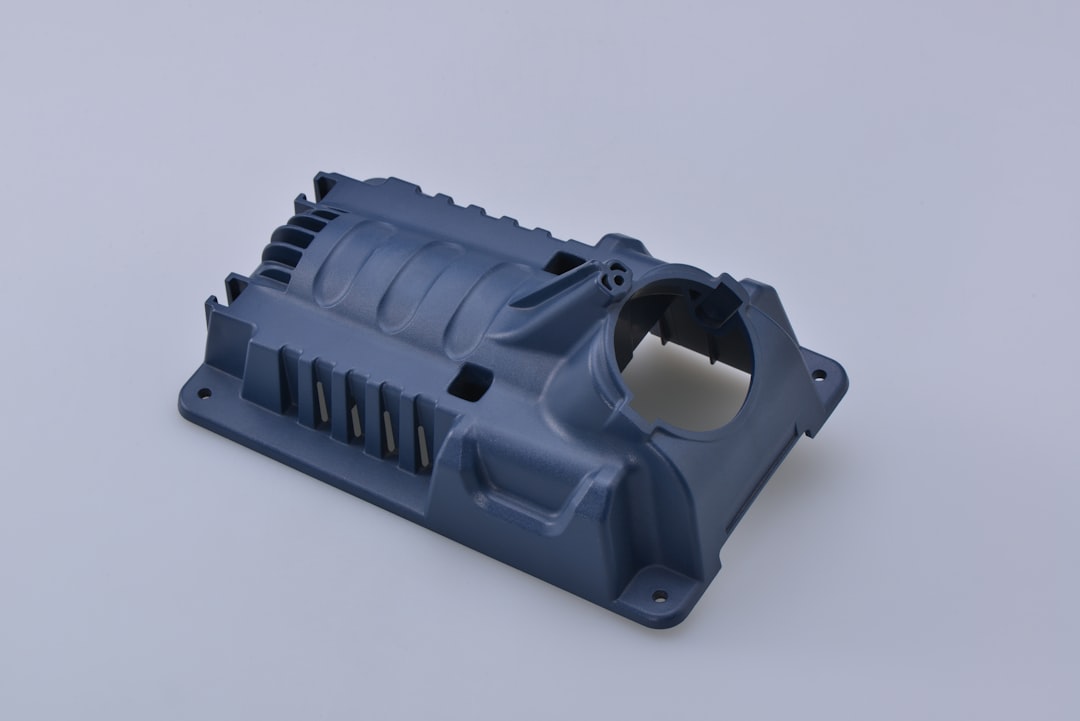
模具试模——从试错到预防的转变
很多同行把试模当作“修修补补”的过程,而我们把它视为数据积累的源头。在模具试模阶段,我们会在动模侧安装至少4个压力传感器,监测不同位置的填充压力曲线。通过比对模流分析预测值与实测值偏差,能够提前发现困气、熔接痕等潜在缺陷。比如某款摩托车仪表壳,首次试模发现靠近浇口处有轻微烧焦痕迹,通过调整排气槽深度至0.02mm并增加局部模温,问题在第二次试模即彻底解决。
- 首轮试模:验证基本充填能力,记录压力峰值与锁模力匹配度
- 二轮试模:针对缺陷调整工艺窗口,测试不同保压切换点
- 三轮试模:连续生产200件,检测尺寸CPK值≥1.33方可放行
在注塑加工过程中,汽摩配件最忌讳的是内应力残留。我们针对承载类结构件(如悬挂系统支撑臂),在成型后增加两段式退火工艺:先在110℃下保温90分钟,再随炉缓冷至60℃。这个步骤虽然增加单件成本0.8元左右,但能将产品的抗冲击强度提升15%-20%,对行车安全意义重大。
常见质量通病与规避策略
根据我们处理过的300多套汽摩模具案例,最常见的三大问题是:缩痕(占比约35%)、焊接线强度不足(占比约28%)、尺寸漂移(占比约22%)。缩痕问题通常源于局部壁厚过大,我们会建议客户将加强筋根部圆角从0.5mm调整至0.8mm,同时缩短保压时间、提高保压压力。焊接线则通过改变浇口位置或增加溢料井来转移至非受力区域。
值得一提的是,很多客户容易忽略环境湿度对塑胶产品的影响。PA类材料吸水率可达2.5%,若包装或仓储不当,成型后两个月内尺寸可能变化0.15%。我们建议汽摩配件出厂前进行密封真空包装,并附干燥剂指示卡,确保客户装配时材料含水率低于0.2%。
从模具设计阶段的DFM分析,到量产后的SPC过程控制,重庆顺工巧始终将“一次做对”作为准则。我们不只是提供注塑加工服务,更希望成为汽摩厂商在材料选型、结构优化、工艺验证环节的技术伙伴。如果您正在为某个塑胶件的强度、外观或尺寸稳定性发愁,不妨带着图纸来我们车间聊一聊——试模数据会告诉你答案。