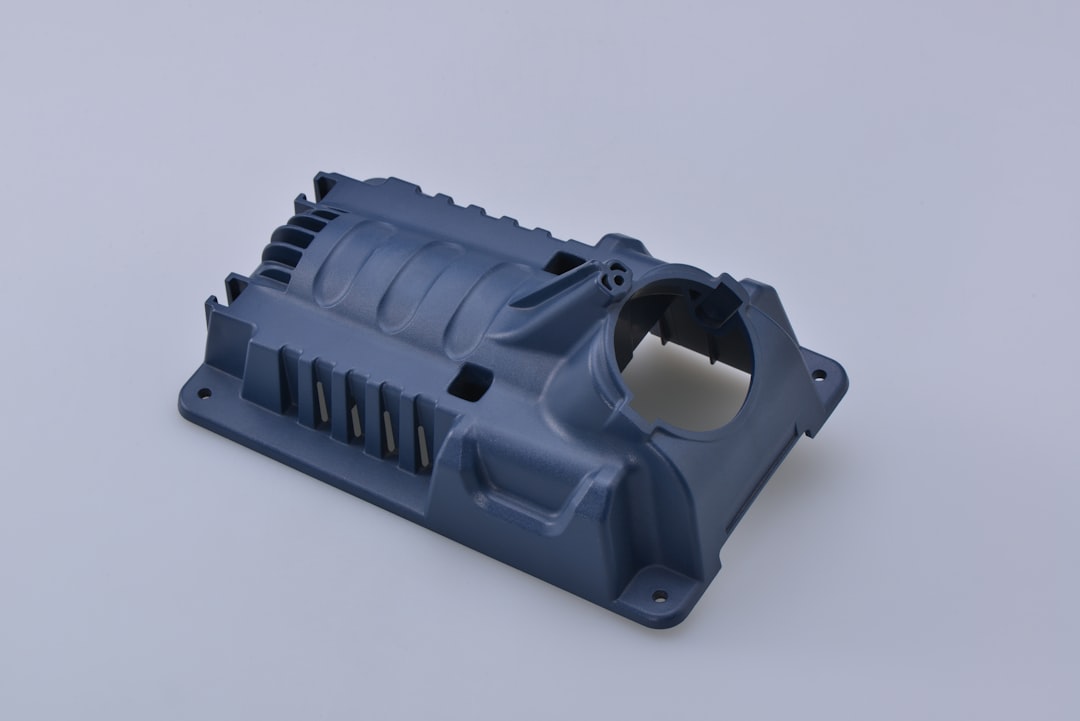
精密注塑零部件定制方案:从模具试模到批量量产全流程
在汽摩配件、电子电器和医疗器械行业,客户对塑胶产品的公差要求经常卡在±0.05mm以内,而模具状态稍有波动,良品率就可能从98%跌到80%以下。很多采购方只盯着注塑加工的单件报价,却忽略了模具试模阶段对成本与周期的决定性影响。重庆顺工巧精密模具有限公司深耕精密注塑领域多年,今天我们就从实际生产角度,拆解一套完整的定制化流程。
一、注塑成型前的关键一步:模具试模不是“试运气”
模具试模在多数工厂里被简化为“打几模看看外观”,这其实是对注塑成型工艺的误解。真正的试模,是验证模具设计、材料收缩率补偿和浇口位置三者匹配度的系统工程。以我们常见的POM加纤材料为例,其模内收缩率在不同壁厚下差异可达0.3%,若试模时只调整保压压力而忽略模温梯度,后期批量生产必然出现翘曲。
实操中,我们遵循“三步走”策略:先低压慢速填充观察熔接痕位置,再逐步提升射速寻找剪切热平衡点,最后通过称重法确认每模克重波动在±0.2g以内。这一步做扎实,后续量产才能稳定在CPK≥1.33的水平。
数据对比:试模充分性对量产良率的影响
以我们近期交付的一批汽车线束护套(材料PA66+GF30)为例,对比两组数据:
- 试模不足组(仅2轮试模):量产首周良率仅91.3%,因缩水问题返工率高达6.8%
- 充分试模组(4轮系统试模):首周良率稳定在97.6%,尺寸CPK值达1.42
这个差距直接反映在交付周期上——前者多花了3天处理客诉,后者提前2天完成订单。所以,模具试模投入的时间和成本,会在注塑加工阶段加倍返还。
二、塑胶产品定制的工艺窗口与过程控制
当模具状态确认后,注塑成型环节的核心就变成了“锁定工艺窗口”。每台注塑机的实际锁模力、螺杆塑化能力都存在差异,不能照搬模具厂的参数。我们会做一次DOE实验,将模温、料温、保压切换位置三个因素各取三水平,找出满足尺寸公差的参数区间。
以生产一个壁厚2.5mm的电器外壳为例:
- 料温设定在265℃±5℃(防止PBT降解)
- 模温机控制在80℃±2℃(保证表面光泽度)
- 保压压力分两段:第一段70MPa持续2秒,第二段40MPa持续3秒
这些看似枯燥的数字,决定了塑胶产品的内应力分布和飞边程度。我们的技术员每2小时会巡检一次实际工艺曲线,而不是只看电脑记录。
批量量产中的动态调整机制
很多工厂在量产阶段最怕环境变化——夏季车间湿度超过70%时,PA材料的含水率会迅速上升,导致注塑加工中出现银纹。我们的应对方案是:在料斗上加装除湿干燥机并实时监测露点值(保证在-30℃以下),同时每4小时抽检一次产品重量。若发现重量漂移超过1.5%,立即暂停生产并检查螺杆止逆环磨损情况。
这种动态调整机制,让我们的批量订单交付率长期维持在99.2%以上,且单件综合成本比行业平均水平低8%—12%。
三、从试模到量产:顺工巧的协同交付模式
客户往往忽略了沟通成本对项目周期的影响。我们建议客户在模具试模阶段就派驻品质工程师参与,而不是等到量产前才介入。重庆顺工巧精密模具有限公司提供“试模报告+尺寸全检数据+工艺固化表”三份交付物,确保双方对标准认知一致。
举个例子,某医疗耗材客户要求塑胶产品内表面粗糙度Ra0.4μm,试模时我们通过调整模仁抛光方向,将实际粗糙度控制在Ra0.32μm,虽然模具成本增加了约5000元,但后续注塑加工无需任何二次处理,总成本反而节省了2.3万元。
注塑成型从来不是孤立的加工环节,它与模具设计、材料选型、生产环境紧密耦合。如果您正在为塑胶产品的公差稳定性发愁,不妨从重新审视模具试模流程开始。我们愿意用实际数据帮您验证每一道工序的合理性。