注塑成型加工中模具试模环节的关键控制要点解析
日期:2026-09-18
标签:注塑成型,模具试模,塑胶产品,注塑加工
在注塑加工行业里,试模往往被看作产品量产前的"临门一脚"。很多注塑成型项目在理论设计上堪称完美,一旦进入实际试模阶段,缩水、飞边、变形等问题却集中爆发。一套模具从钢料加工完成到稳定产出合格塑胶产品,试模环节的控制水平直接决定了后续量产良率与成本。
试模的本质:验证与修正的闭环
试模不是简单地"打几模看看",而是对模具结构、浇注系统、冷却布局、顶出机构以及注塑成型工艺参数匹配度的一次系统性验证。它的核心目标有三个:确认塑胶产品尺寸与外观达标、找到可复制的工艺窗口、暴露模具设计缺陷以便及时修正。
从流变学角度看,熔体在模腔内的流动行为受剪切速率与温度场共同支配。试模时若只关注"能不能打满",而忽略填充末端的压力传递与收缩补偿,后续量产必然出现批次波动。

关键控制要点拆解
根据我们服务汽车内饰件、电子连接器及医疗耗材客户的经验,试模阶段需要重点盯住以下四个维度:
- 模温与料温的匹配:模温机设定值与实际型腔表面温差应控制在±3℃以内。对于玻纤增强材料,模温不足会导致浮纤与熔接痕强度下降。
- 注射速度分段设定:建议采用多级注射,在浇口附近低速避免喷射纹,主流道末端提速保证填充,末段减速防止飞边。
- 保压曲线优化:保压压力通常取注射压力的50%~70%,保压时间以浇口冻结为界。时间过短,塑胶产品缩水;过长,内应力增加。
- 冷却时间验证:以顶出时产品不变形、无粘模为准。冷却时间每缩短1秒,注塑加工周期可提升约2%~3%。
数据对比:试模记录的价值
我们曾对同一套模具进行两组试模对比。第一组凭经验调机,合格率约72%,周期波动±1.8秒;第二组按科学试模法记录模温、料温、注射曲线与保压数据,合格率提升至94%,周期波动收窄至±0.4秒。可见,试模数据的完整记录与复盘比单纯依赖老师傅手感更可靠。
建议每套模具建立试模档案,包含:成型条件表、尺寸报告、外观限度样本及模具修正履历。这份档案在后续注塑成型量产转移时,能减少至少30%的调机时间。
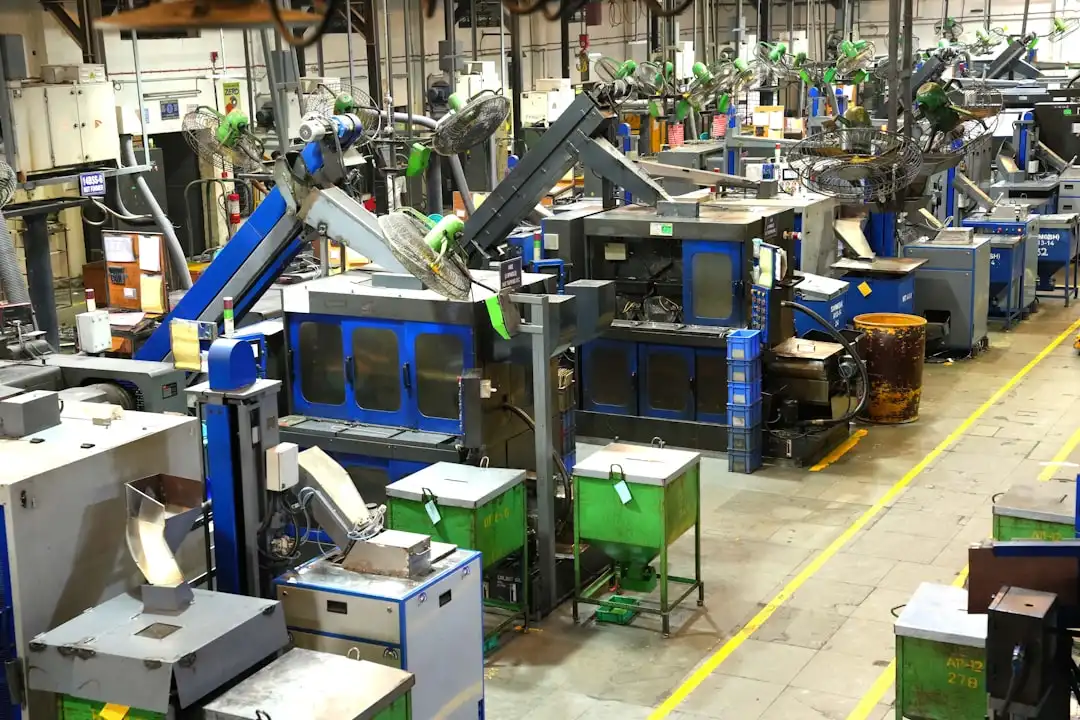
重庆顺工巧精密模具有限公司在模具试模环节坚持"三阶验证":初试确认填充平衡,复试优化保压与冷却,终试锁定工艺窗口并输出标准化作业参数。对于高精密塑胶产品,我们还会引入模流分析数据与实测短射曲线做交叉比对,确保模具交付即具备稳定量产能力。