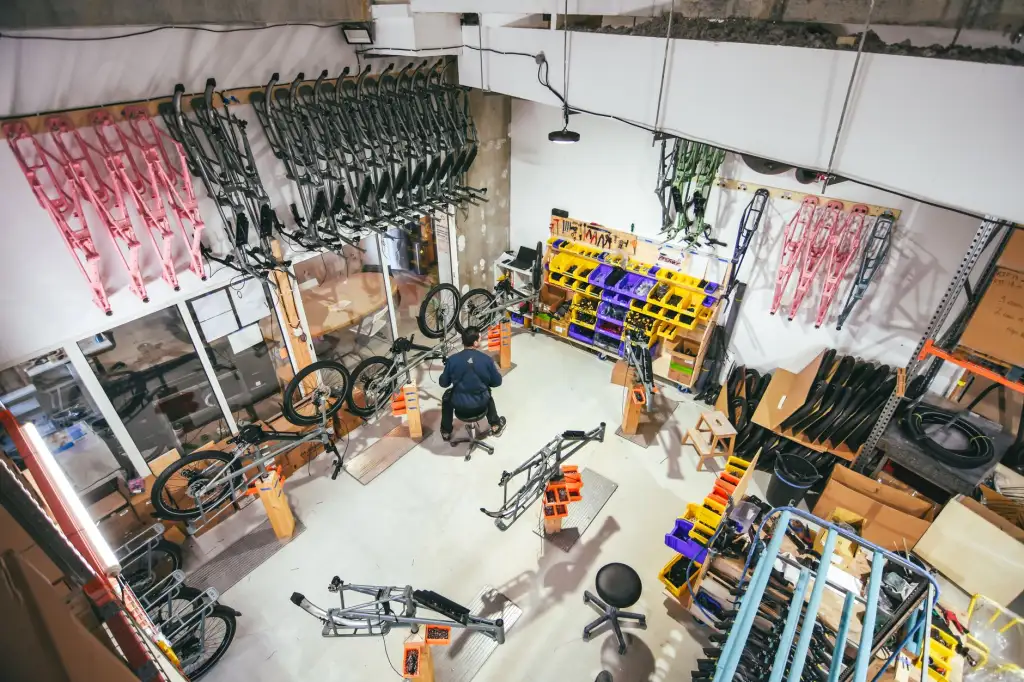
汽摩配件精密注塑成型加工技术要点与质量控制
在汽摩配件领域,一份看似合格的注塑件,往往在装车后三到六个月内才暴露出问题——尺寸漂移、内应力开裂或是耐候性衰减。这些隐性问题,根源大多不在材料,而在注塑成型全流程的细节控制。重庆顺工巧精密模具有限公司深耕行业多年,深知一套成熟的模具试模方案与稳定的工艺参数,远比事后检测更能决定塑胶产品的真实寿命。
行业现状:精度要求倒逼工艺升级
当前汽摩配件正朝着轻量化、集成化方向演进,单件壁厚从2.5mm降至1.2mm,而形位公差却收紧到±0.03mm以内。传统依赖老师傅经验调机的模式,已难以应对多腔模、叠层模带来的热平衡难题。我们注意到,不少同行在注塑加工环节仍沿用通用参数,结果出现缩痕、流痕甚至烧焦——这些缺陷在电镀或喷涂后会被无限放大,造成批量报废。
以我们服务的某摩托车节气门体项目为例,材料为PA66+30%GF,模温机设定从80℃提升到110℃,并采用分段注射(第一段低速充填60%型腔,第二段高压补缩),最终将翘曲变形量从0.18mm压缩至0.07mm。这说明,注塑成型不是简单的“注塑机+模具”组合,而是热历史、剪切速率与冷却速率的三维博弈。
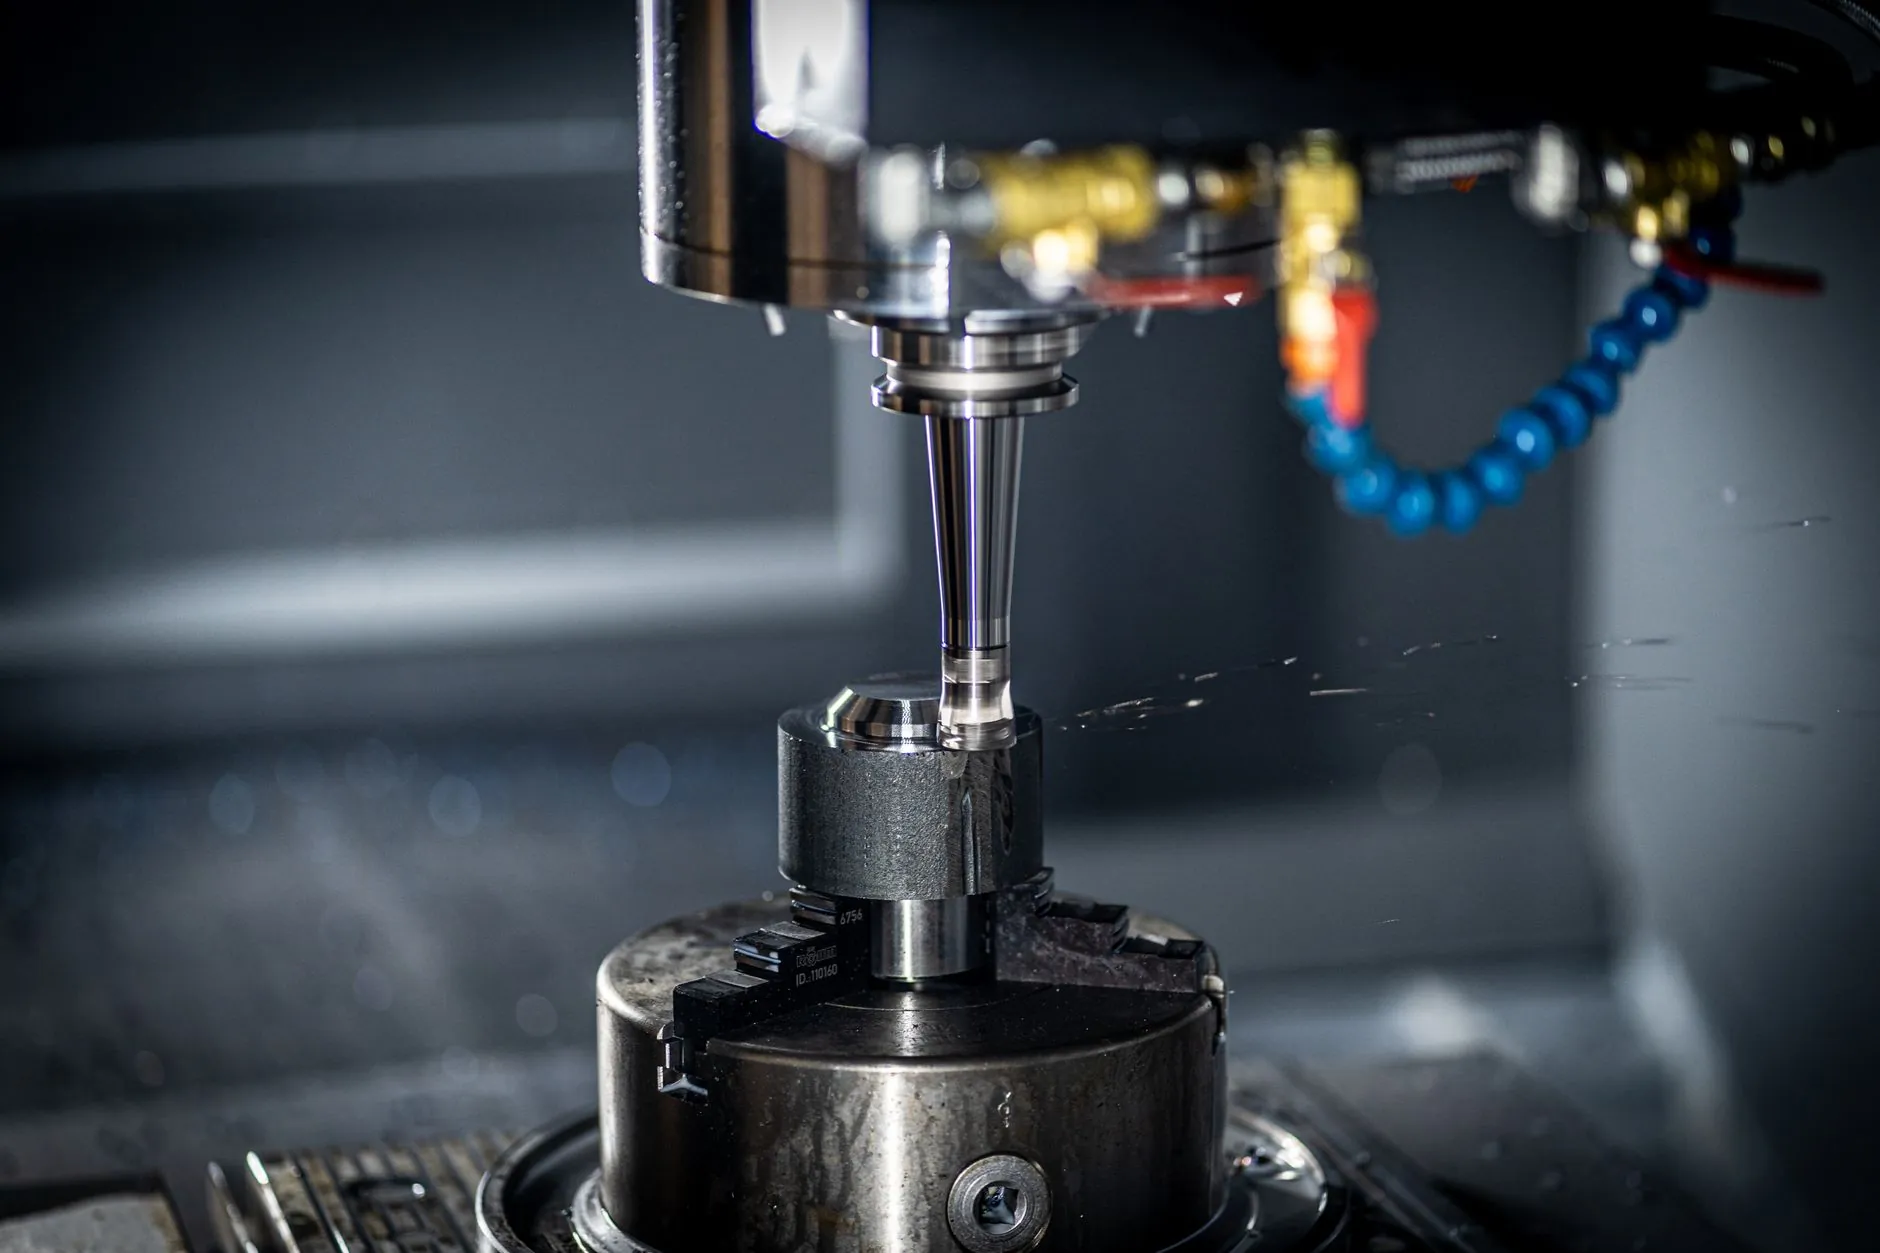
核心技术:模具试模的“试”与“调”
模具试模的价值,往往被低估。许多企业把试模当作“走流程”,打几模外观件就算过关。实际上,有效的试模必须覆盖三个维度:
- 工艺窗口扫描——以熔体温度±10℃、保压压力±15%为步距,记录每一组参数下的克重与尺寸波动,找出最稳定的“甜点区”;
- 模流验证——通过短射试验确认熔接线位置,必要时调整浇口尺寸或增加溢料井,避免熔接线落在承力面;
- 循环稳定性测试——连续生产200模,每50模检测一次关键尺寸,评估模具温升对收缩率的影响。
只有经过这样严苛的模具试模,才能将塑胶产品的批次一致性控制在CpK≥1.33以上。我们曾为某电动工具外壳调整了冷却水道布局,将成型周期从38秒缩短至29秒,同时将平面度合格率从91%提升至99.2%——这就是试模深度的直接回报。
选型指南:别只看吨位和锁模力
很多采购方在评估注塑加工能力时,只问“最大克重多少”,却忽略了更关键的指标:螺杆长径比、塑化能力以及射嘴的密封结构。对于玻纤增强材料,建议选择双金属螺杆+耐磨料筒,并配备可调式射嘴防流涎装置;对于精密嵌件注塑,则需关注注塑机的开模定位精度(±0.02mm以内)和低压合模保护功能。
此外,模温控制精度是分水岭。普通油温机±5℃的波动,会导致PA类材料结晶度差异,进而影响尺寸稳定性。我们推荐使用水媒模温机配合热流道温控卡,将模温波动控制在±1.5℃以内。针对汽摩配件常见的PPS、LCP等高温材料,还需评估模温机的最高工作温度是否达到160℃以上。
从应用前景看,新能源车电驱系统、氢燃料电池端板等新兴部件,对注塑成型的耐高压、耐绝缘特性提出了更高要求。未来三年,低压注塑成型与多组分共注技术将在汽摩配件领域快速渗透。重庆顺工巧精密模具有限公司正与多家主机厂联合开发薄壁高强结构件,通过气体辅助注塑与变模温工艺,实现减重20%的同时保持刚性不降。对于从业者而言,深耕模具试模数据、建立工艺参数数据库,才是应对行业变局的核心竞争力。