汽摩配件精密注塑零部件量产:从塑胶产品设计到注塑加工的全流程方案
汽摩配件精密注塑零部件量产:从塑胶产品设计到注塑加工的全流程方案
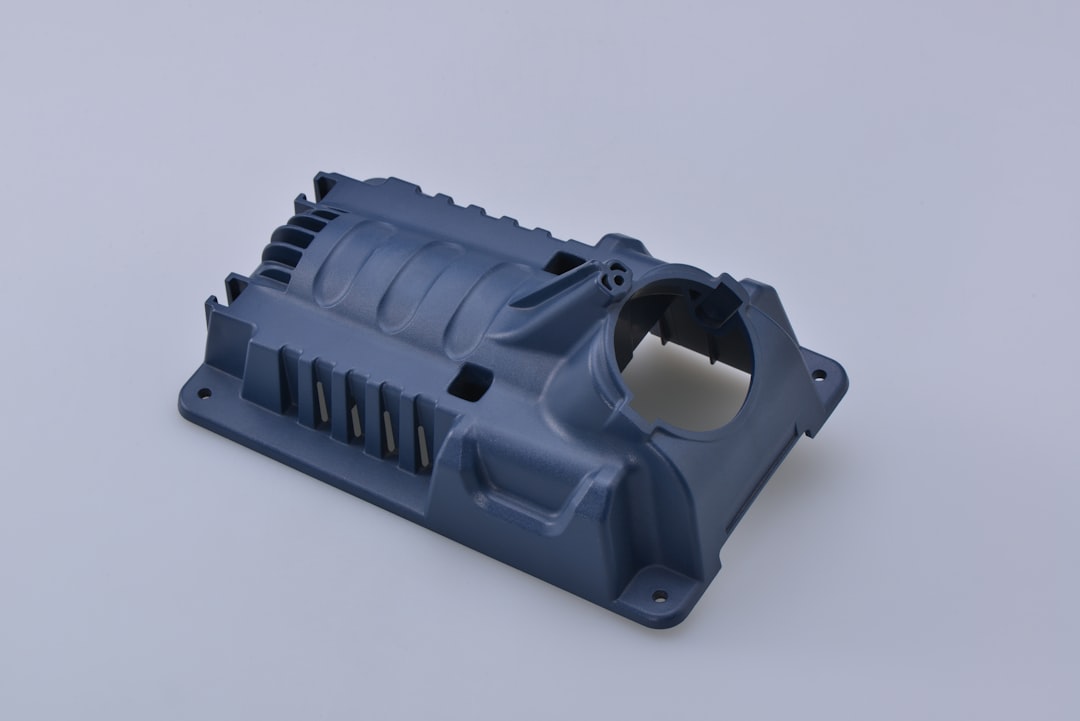
汽摩配件行业对精密注塑零部件的需求正逐年攀升,尤其是连接器、传感器壳体、齿轮组件等小型精密件,往往要求公差控制在±0.02mm以内。但不少企业在量产阶段才发现:塑胶产品设计阶段留下的壁厚突变、脱模斜度不足等问题,到了注塑加工环节会直接放大为缩痕、翘曲甚至批量报废。如何从源头打通设计到量产的全链路,是当前汽摩供应链上每个注塑厂必须回答的问题。
塑胶产品设计:量产可行性的第一道关口
面向汽摩配件的塑胶产品设计,与消费电子类产品有本质区别。汽摩件通常需要耐受-40℃至150℃的冷热冲击,且长期接触机油、冷却液等介质。这意味着选材阶段就要锁定PPS、PA66+GF30、PBT等工程塑料,而非通用ABS。设计端还需同步考虑:
- 壁厚均匀性——主壁厚与加强筋根部厚度比建议控制在1:0.6,避免局部厚壁导致冷却时间倍增
- 脱模斜度——深腔部位至少1.5°,咬花面需额外增加0.5°~1°
- 浇口位置——熔接线不得落在受力区域,否则疲劳寿命下降30%以上
这些细节若等到模具试模阶段才调整,修模周期通常需要2~4周,直接拖慢量产爬坡节奏。
注塑成型与模具试模:从T0到量产的工艺窗口锁定
注塑成型的核心挑战在于工艺窗口的稳定性。以玻纤增强PA66为例,料筒温度通常设定在280℃~300℃,模具温度80℃~100℃。模温过低会导致玻纤浮纤、表面发白;模温过高则延长冷却周期,单件节拍可能从25秒拉长到35秒。一套合格的试模方案,需要完成以下动作:
- 短射实验:逐步增加注塑量,确认填充末端与排气位置
- 压力降分析:通过型腔压力曲线判断浇口是否过早冻结
- 尺寸PPAP:连续取样30模,统计关键尺寸的Cpk是否≥1.33
重庆顺工巧精密模具有限公司在汽摩配件项目中,通常将模具试模分为T0验证结构、T1优化工艺、T2锁定参数三个阶段,确保量产时注塑加工参数可直接复制,减少机台间的调试损耗。
注塑加工量产:设备选型与过程控制
进入量产阶段,注塑加工的稳定性依赖三件事:机台重复精度、模具冷却效率、在线检测能力。全电动注塑机在50~200吨锁模力区间的重复精度可达±0.1%,比液压机更适合精密汽摩件。模具方面,随形冷却水路可将冷却时间缩短20%~30%,对薄壁连接器壳体尤为明显。过程控制上,建议引入模腔压力传感器与SPC系统联动,一旦压力曲线偏移超过5%,自动触发报警并隔离可疑品。
汽摩配件精密注塑的量产竞争力,最终落在“设计—试模—加工”三个环节的数据闭环上。谁能把试模阶段的工艺参数完整传递到量产机台,谁就能在交期与良率上占据优势。对于正在寻找注塑加工合作伙伴的汽摩零部件企业,建议优先考察对方是否具备从塑胶产品可制造性分析到模具试模、再到稳定量产的全流程工程能力——这比单纯比较单价更有长期价值。